

Cat:CNC volumine milling apparatus
CNC Roll Annulus Milling Machina
Habemus exaggeratus dives experientia in processus et usum rebar rotulis et deduxit in-profundum analysis et investigationis in technology de simil...
Vide singula
Ambulate in tabernam quamlibet machinam, et torno est opificis qui rudis stipes in hastilia, frutices vertit, et praecise in partibus mediocribus. Intervallum tamen inter mundum incisum et in workpiece abrasum raro est de potentia rudis. Dictum est de modo. Torno operans secure et accurate descendit ad seriem iterabilem: machinam inspice, fabricam secure conscende, instrumentum in centrum pone, celeritatem realisticam elige et pasce, ac deinde primum incisum moderatum fac. Novus operator etiam scire debet oscillationem et distantiam inter centra; machinae opus quaerit ultra illos fines vibrationem et instrumentum defectum invitat. Praecipe fundamentalem seriem, et omnis operatio quae sequitur, versus, flexus, striatus et separatus, res accuratae mensurae et parvae adaptationis agitur.
Prius quam tangas imperium, compesce tomum. Adfirmare fauces monaxanae mundas et astulas liberas, instrumentum post strictum et viae levem cinematographicam olei habent. Vide ut monax clavis a monade removeatur antequam ad fusum proficiscatur. Hic habitus simplex maxime impedit lestum commune casuum: a monax clavem proiectam e coetu rotationis. Item verificare quod ascia est acutum et recte tritum ad materiam. Reprime gradum coolant si apparatus coolant utitur et confirmes quod sartagine chippis non redundat. Tum purgare aream circum machinam. Pannus solve, ferramenta, et rudis stirps in opificis, non in torno.
Salus torno non est emblematum; id est corporis fines statuto. Specula salutis in omni tempore. Non gerunt chirothecas, manicas, vel ornamenta cum fuso currit. Numquam in workpiece circumducitur ad eu removendum; nolite fusum et peniculus. Manus tuas de mentula et zona secans. Si workpiece incipit garrire vel vibrare, machinam desine et quaestionem corrige potius quam per coniciendum. Nunquam currit sine machina cursus. Si superficies finire vel instrumentum inspicere necesse est, prius fusum deprime. Operatores enim ex manuali ad CNC lesti moventes, casus additi sunt, ut programmata celeritatis moventia et instrumentum automaticum mutantur. De directione practica improving operating salus in CNC cylindro lesta has condiciones planius contegit.
Maxime jobs, monax trium maxillae sui centrum est via quam celerrime tenere stirpem rotundam. Fac sedes operis plene et fauces in superficie circulari, non in angulis tenaci. Relinque edem tantum operationi exsertam; nimias imminentium causas claudicatio et garriendi. Ad hastilia longa, centro caudice utantur vel quiete stabili, ad extremum finem sustinendum. Pro blank quadrata vel irregularia, transibit ad maxillam quatuor mandibulae independens et partem veram indicans. Hoc addit tempus setup, sed est modus rectam materiam non rotundam tenere. In gravibus voluminibus applicationibus, workpieces saepe nimis magnae sunt ad monax vexillum, quam ob rem a CNC volvunt torno adhibet firmatos chuckes et faceplates ad altam concentricem sub oneribus oneribus destinatos.
 Lupum Roll Torno Factory, Suppliers Nantong Jingyu Machinery Co., Ltd. est Sinis Roll torno Factory et CNC Roll torno victualibus, fabricandis Lupum Roll pro sale. Visum Product →
Instrumentum ascia ponendum est cum apice suo prorsus in columella centerline. Instrumentum nimis altum fricabis et indues; Instrumentum preme positum potest garrire vel fodere. Ad operationes maxime convertendas, instrumentum ad opus accedere debet circiter 90 gradus lateris anguli aciei, cum alvi fronti satis ad vitandam frictionem. Instrumentum stipes firmiter stringe, et experimentum capie antequam committendo plena machinis transeat.
Tres parametri secantes inter se occurrunt ad exitum determinare: fusum celeritatem, rate pascere, et profundum incidere. In conversione manuali, fusus celeritas saepe exprimitur ut celeritas in metris superficiebus per minutias secans. Superiores velocitates alit et metallum citius removent, sed calorem et instrumentum gerunt etiam excitant. Ad celeritatem fusum pone, utere formula RPM = (celeritate secans × 1000) / (π diametri fabricandi). Pro 50 mm ferro lenis talea in 30 m/min, quae circiter 190 RPM operatur. Initium tutum pro ferro leni ferroque instrumenti summa celeritate secans est velocitas 25-35 metrorum per minutorum, nutritio 0.1-0.3 milliumtrorum per rotundi, et profunditas inter 0.5 et 2.5 millimetris. Mensa infra dat valores optimates incipiens; adjust secundum ipsam workpiece et instrumentum conditionis.
| Operatio | Celeritas secans (m/min) | Pasce (mm/rev) | Profundum cut (mm) |
|---|---|---|---|
| Roughing | 25 | 0.20-0.40 | 1.5–2.5 |
| Consummatio | 30-40 | 0.05-0.15 | 0.20-0.50 |
Instrumentum enim carbide, sectione celeritatum, potest esse duae ad tres partes superiores. Magni momenti est ut committitur conservativum, audi sonum incisae, et ambitum tantum auget cum apparatus et instrumentum stabilis sunt.
Adversus produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Recta conversio diametrum workpiece super longitudinem reducit. Utere manu dextra ferramento verso, et a caudae fine ad caput cibare, nisi usque ad scapulas secas. Sume altitudinem a diametro incisa, et diametrum cum caliperis vel micrometris preme post singulas transitus ad partes undersize vel oversize. Secans umorem constanter applicari debet ad aciem aciei ut calorem auferat et perficiat superficiem meliorem.
Nam sulci, instrumentum ad latitudinem debitam pone, et rectum in profunditatem pasce. Nam humerus, machina primum diametrum maiorem, deinde diametrum minorem, et quadrat angulum cum parvo instrumento. Digrediens utitur lamina stricta radiatim nutrita celeritate humili cum copia fluidi secandi. In omni casu, celeritatem fusum minuere, cum superficies interruptas vel striatas altas secans ne garriat.
Versio accurata coniectura non est. Post experimentum incisum, siste fusum et diametrum extrinsecus micrometer vel caliper metire. Confer mensuram scopo, utere cruce-lapsi micrometri collaris profunditatem addere vel minuere. Cum ad ultimam magnitudinem accedens accesseris, sume levissimam transitum et iterum metire. Si altera pars maior est quam in altera, misaligna cauda est; adjust in tailstock offset et aliam cut. Memento quod pars recenter incisa ab sectione caloris crescere possit; si tolerantia stricta opus sit, pars ante ultimam mensurae temperiem refrigerari possit. In CNC lesti eadem principia applicant, sed machina instrumenti programmatis offsets utitur ad emendas automatice magnitudines faciendas.
In torno manuali, omne consilium in reali tempore accidit: auctor celeritatem ponit, raedam movet, horologium legit. A CNC lesto multum ab illa responsabilitatis progressionis movet. Auctor adhuc workpieces ascendit, instrumenta offsets ponit et primam inspectionem incurrit, sed machina viam sectionis, nutrimentum et colum celeritatem constanter moderatur. Hoc maxime valet ad perfiles implicatas et batches repetitas. Ad tabernas, quae magna vel gravia volumina vertunt, summus praecisio CNC-volumen molendini torno potest machinamenta machinae quae plures operationes manuales requirunt et instrumenta formae dedicatae sunt. CNC etiam in processu perscrutandi et latis instrumenti recompensationem concedit, sed illae lineamenta a subtilitate initialis setup pendent. Sed intellectus operantis essentialia fundamentalia secandi manet; a CNC programma figere non potest hebetem insertam, incertam workpiece, vel malam cinguli.
Operans torno non una arte sed catena parvarum decisionum est. Incipe cum machina munda et ferramento acuto, rigide tene, velocitates sensibiles elige, et quovis gradu metire. Utrum machinam manualem curris vel exemplar cnc, fundamentales illae decernunt utrum bonas partes an exiguum efficias. Ad operatorium et fabrum plantarium qui machinae optiones comparare cupiunt, informationes producti super Nantong Jingyu Machinery practicum principium praebet ad aestimandum volumen lesta, molas, et machinas milling.

Habemus exaggeratus dives experientia in processus et usum rebar rotulis et deduxit in-profundum analysis et investigationis in technology de simil...
Vide singula
CK84 Series CNC Roll Lationhe Touat Siemens 828D Cnc ratio et repulsi per servo motricium. Cum designing hoc machina instrumentum, ut plene resolvi...
Vide singula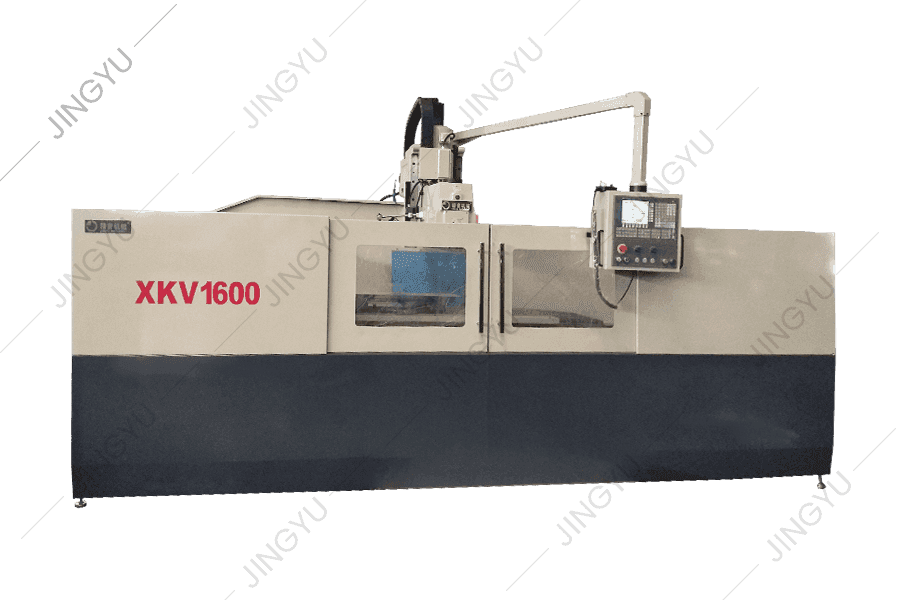
Et cnc, confirmat milling apparatus adoptat plenus-calces fusum arca et fusum transmissioni parte adoptat Gears cum praecisione plus VI levels, cum...
Vide singula
MK8450 CNC volumine MOLITARIUS est maxime propter aspera molere, semi-metam molere, denique stridor, et non-scintilla molere carbide in circulos et...
Vide singula
Hoc machina instrumentum est novum genus cnc volumine grooving apparatus instrumentum developed fundatur in comitatu scriptor cnc volumine milling ...
Vide singula
Cnc Roll engraving apparatus est idoneam dispensando variis volumine finem faciem markings. Per automatic emendo software, potest generate dispensa...
Vide singula
Hoc machina instrumentum est novum genus cnc volumine grooving apparatus instrumentum developed fundatur in comitatu scriptor cnc volumine milling ...
Vide singula
Mx250 est a vexillum adamas rota amicientes apparatus, propter formatam et amicientes adamas rotae pro metallurgical ferro mola. Diametro adamantin...
Vide singula
Haec series est maxime ad Cnc Crescent sulcus Milling machinis providere communia-circumdatio partes, ut milling tool holders, milling, firmamentum...
Vide singula
Nos quoque suppleret alia parce partes, ut tesserae laminam milling cutters, volvunt slotting instrumenta, oleum soliferum, motors, cnc systems, et...
Vide singulaNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, (CCXXVI) III, p.r.china
info@rolllathe.com jennifergao@rolllathe.com
86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Omnes Rights Reserved

